Professionelles Hartlöten für anspruchsvolle Verbindungen
GRAG entwickelt und fertigt belastbare Hartlötverbindungen für anspruchsvolle industrielle Anwendungen. Je nach Werkstoff, Bauteilgeometrie und Stückzahl setzen wir HF-Löten, Schutzgaslöten oder Flammlöten ein – präzise, reproduzierbar und materialschonend.



Was ist Hartlöten?
Löten als Fügeverfahren
Löten gehört neben Schweissen, Kleben und mechanischem Fügen zu den wichtigsten industriellen Fügeverfahren. Dabei werden die Grundwerkstoffe nicht aufgeschmolzen. Ein flüssiges Lot benetzt die Fügeflächen und bildet nach dem Erstarren eine dauerhafte Verbindung.
Weichlöten bis 450 °C
Beim Weichlöten liegt die Arbeitstemperatur des Lotes unter 450 °C. Das Verfahren verursacht eine geringe thermische Belastung und wird häufig bei elektrischen Verbindungen oder Bauteilen mit geringeren mechanischen und thermischen Anforderungen eingesetzt.
Hartlöten über 450 °C
Beim Hartlöten liegt die Arbeitstemperatur über 450 °C, während die zu verbindenden Grundwerkstoffe fest bleiben. Dadurch entstehen belastbare, temperaturbeständige und dichte Verbindungen – auch zwischen unterschiedlichen Metallen.
Was eine zuverlässige Lötverbindung ausmacht?
Saubere und benetzbare Oberflächen
Damit sich das flüssige Lot gleichmässig verteilt, müssen die Fügeflächen sauber, oxidarm und für das gewählte Lot benetzbar sein. Verunreinigungen, Fette oder Oxidschichten können den Lotfluss behindern und Fehlstellen verursachen.
Der richtige Lötspalt
Ein abgestimmter Fügespalt ermöglicht es dem flüssigen Lot, durch Kapillarwirkung in die Verbindung einzudringen. Ein zu enger oder zu grosser Spalt kann die Benetzung, Spaltfüllung und Festigkeit beeinträchtigen. Die geeignete Spaltbreite hängt von Werkstoff, Lot und Lötverfahren ab.
Schutz vor Oxidation
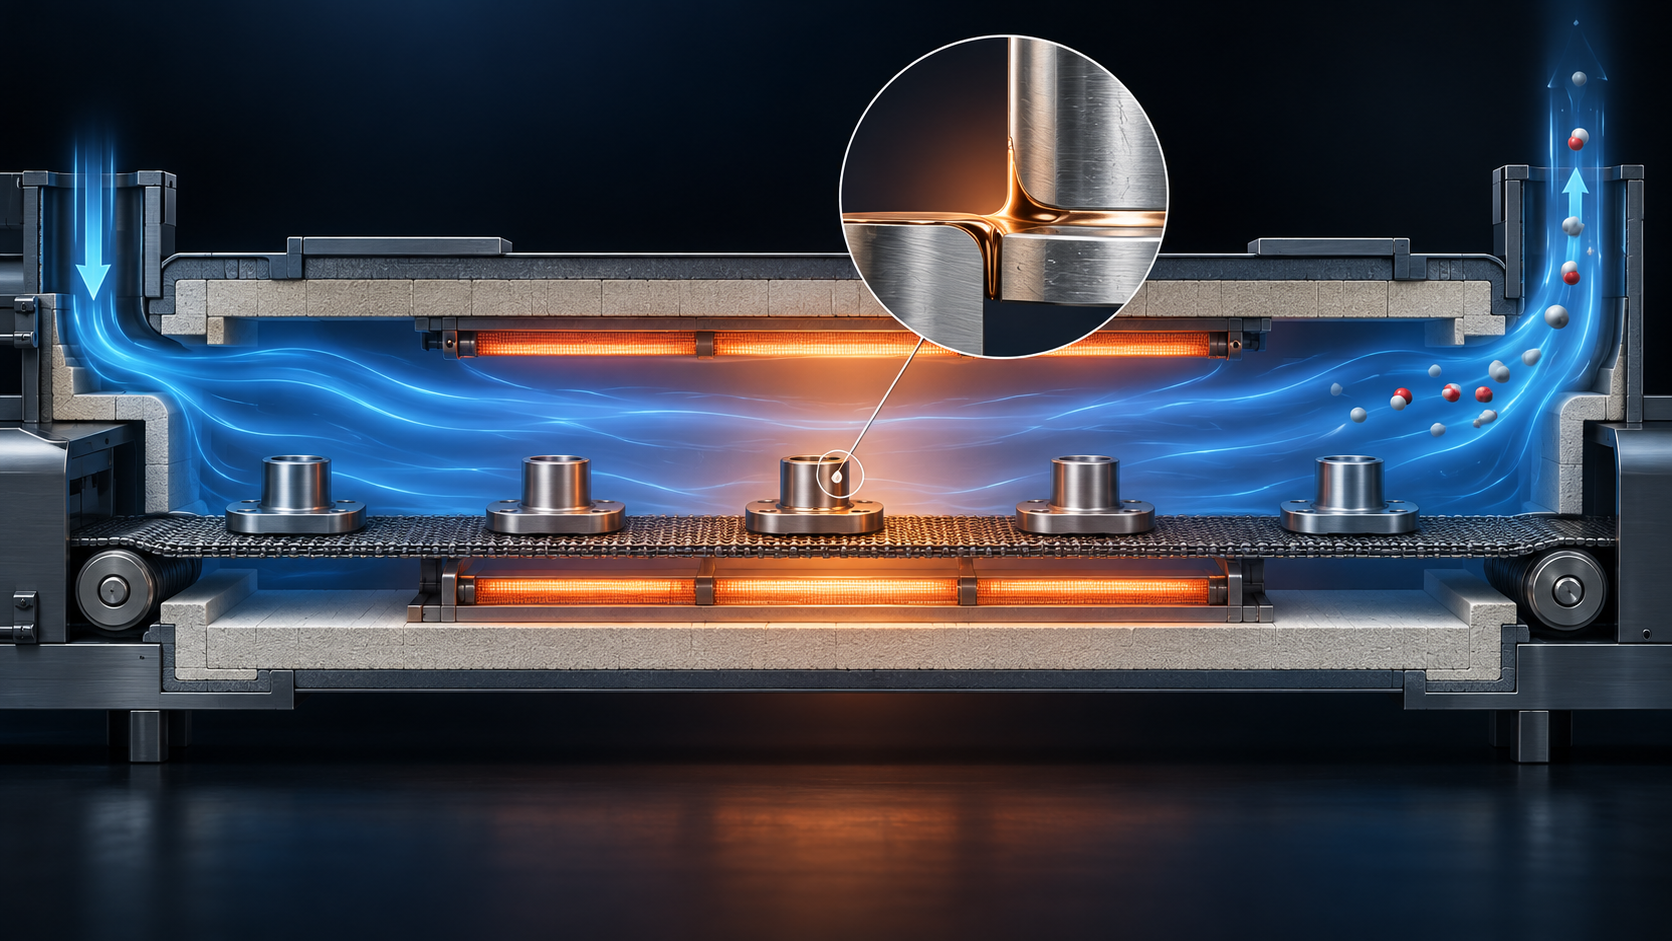
Während der Erwärmung müssen die Fügeflächen vor Oxidation geschützt werden. Je nach Verfahren geschieht dies mit einem geeigneten Flussmittel oder durch eine kontrollierte Schutzgasatmosphäre. Dadurch kann das Lot die Oberflächen zuverlässig benetzen.
Wie funktioniert Hartlöten?
Beim Löten werden zwei oder mehrere Bauteile mithilfe eines Lotes verbunden. Dieses Lot besitzt einen niedrigeren Schmelzpunkt als die zu verbindenden Grundwerkstoffe. Während das Lot schmilzt und die Fügeflächen benetzt, bleiben die Grundwerkstoffe fest. Nach dem Erstarren entsteht eine stoffschlüssige und belastbare Verbindung.
Geringere thermische Belastung
Da die Grundwerkstoffe beim Löten nicht aufgeschmolzen werden, ist ihre thermische Belastung in der Regel geringer als beim Schmelzschweissen. Dadurch lassen sich Verzug, Spannungen und unerwünschte Veränderungen der Werkstoffeigenschaften reduzieren.
Unterschiedliche Werkstoffe verbinden
Hartlöten ermöglicht Verbindungen zwischen Werkstoffen, die sich nur schwer oder gar nicht miteinander schweissen lassen. Abhängig von Lot, Fügespalt und Prozessführung können beispielsweise Stahl, Edelstahl, Kupfer, Messing oder Hartmetall miteinander verbunden werden.
Mehrstufiges Löten möglich
Mit sorgfältig abgestimmten Loten und Arbeitstemperaturen können Baugruppen in mehreren Schritten gelötet werden. Dabei wird zuerst ein Lot mit höherer und anschliessend ein Lot mit niedrigerer Arbeitstemperatur eingesetzt, sodass bereits hergestellte Verbindungen möglichst nicht erneut aufschmelzen.
Hartlötprozesse entwickeln und gezielt optimieren
Unsere Leistungen eignen sich besonders für:
- Unternehmen ohne eigene Lötanlagen oder spezialisiertes Fachpersonal.
- Hersteller, die für neue Bauteile ein geeignetes Hartlötverfahren benötigen.
- Produktionsbetriebe, die bestehende Lötprozesse verbessern oder stabilisieren möchten.
- Unternehmen, die Einzelteile, Kleinserien oder Serien extern fertigen lassen möchten.
Temperaturen beim Hartlöten
verstehen
Für eine zuverlässige Hartlötverbindung müssen Lot, Grundwerkstoffe und Temperaturführung genau aufeinander abgestimmt sein. Entscheidend sind dabei Solidus, Liquidus, Schmelzbereich und Arbeitstemperatur:
Solidustemperatur
Unterhalb der Solidustemperatur ist das Lot vollständig fest. Wird diese Temperatur überschritten, beginnt das Lot zu schmelzen. Feste und flüssige Bestandteile können dann gleichzeitig vorliegen.
Liquidustemperatur
Oberhalb der Liquidustemperatur ist das Lot vollständig flüssig. In diesem Zustand kann es die vorbereiteten Fügeflächen benetzen und durch Kapillarwirkung in den Lötspalt fliessen.
Schmelzbereich
Der Temperaturbereich zwischen Solidus und Liquidus wird als Schmelzbereich bezeichnet. Seine Breite beeinflusst das Fliessverhalten, die Spaltfüllung und die notwendige Prozessführung.
Arbeitstemperatur
Die Arbeitstemperatur ist die Temperatur an der Fügestelle, bei der das Lot zuverlässig fliesst und benetzt. Sie liegt üblicherweise oberhalb der Liquidustemperatur und unterhalb der Schmelztemperatur der Grundwerkstoffe.
Lösungen, für jeden Anspruch
HF-Löten
- Geringe thermische Belastung und Verzug
- Vielseitige Möglichkeiten unterschiedliche Materialien zu fügen
- Hohe Toleranzgenauigkeit
Die Alternative zur Lötung mit der klassischen Flamme. Sehr grosse Teile fügen wir manchmal mit Induktion und Flamme. Wir finden immer die besten Lösungen für Sie.

Löten unter Schutzgas
- Hohe Festigkeiten der Lötverbindungen
- Flussmittelfreies Löten
- Minimaler Bedarf der Nachveredlung
- Wirtschaftliche Löttechnik
Die Lötung unter Schutzgas ist sehr wirtschaftlich und überzeugt mit starken Resultaten.

Flammlöten
- Flexible Wärmeeinbringung
- Geeignet für unterschiedliche Bauteilgeometrien
- Wirtschaftlich bei Einzelteilen und Kleinserien
Beim Flammlöten wird die Wärme gezielt mit einer Gasflamme in die Fügestelle eingebracht. Das Verfahren eignet sich besonders für Einzelteile, Reparaturen sowie kleine und mittlere Serien.

Starten Sie jetzt Ihr
nächstes Projekt mit GRAG
Senden Sie uns Ihre Zeichnung oder technischen Anforderungen. Wir prüfen die Machbarkeit und melden uns mit einer ersten technischen Einschätzung.